فهرست مطالب
مقدمه
ورق گالوانیزه به دلیل داشتن روکش روی (Zinc)، در برابر زنگزدگی مقاومت بالایی دارد و به همین دلیل در صنایع مختلف از جمله ساختمانسازی، خودروسازی، کانالکشی و تولید قطعات فلزی بسیار پرکاربرد است. اما برش این ورقها نیازمند آشنایی با روشهای مناسب و ابزار دقیق است؛ چرا که اشتباه در انتخاب روش میتواند باعث لبپر شدن، تخریب روکش یا حتی زنگزدگی سریع شود.
در مقالات قبلی به معرفی انواع ورق گالوانیزه پرداختیم .
در این مقاله، به بررسی کامل انواع روش های برشکاری ورق گالوانیزه میپردازیم، مزایا و معایب هر روش را توضیح میدهیم و نکات مهم برای داشتن یک برش دقیق و تمیز را مرور میکنیم.
اهمیت انتخاب روش مناسب برشکاری
پیش از شروع باید بدانید که نوع پروژه، ضخامت ورق، حجم تولید، و سطح نهایی مورد انتظار، نقش تعیینکنندهای در انتخاب روش مناسب برش دارند. روشهای سنتی ممکن است برای پروژههای دستی مناسب باشند اما برای کارگاههای صنعتی، استفاده از تجهیزات پیشرفته، راندمان را چند برابر میکند.
۱. برش گیوتینی (قیچی برقی)
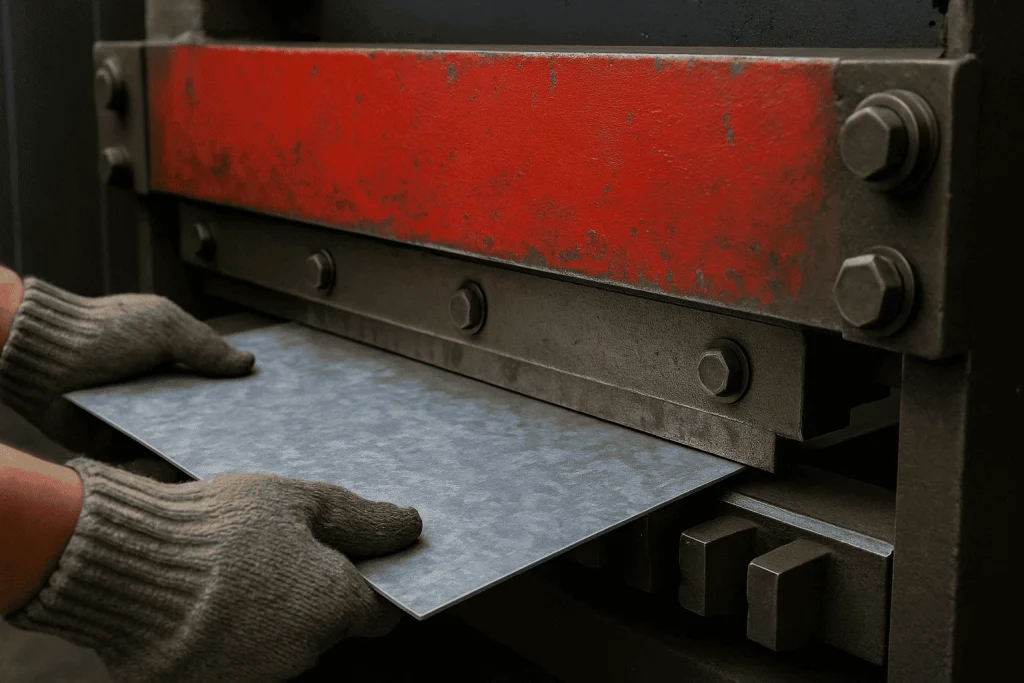
گیوتین یکی از رایجترین و سادهترین روش های برش ورق گالوانیزه است. این روش برای برشهای خطی و مستقیم استفاده میشود.
مزایا
-
سرعت بالا برای برشهای مستقیم
-
مناسب برای ضخامتهای پایین و متوسط
-
هزینه عملیاتی پایین
معایب
-
محدود به برش مستقیم
-
ایجاد پلیسه در لبهها
-
امکان لهشدگی لبهها در ضخامت بالا
کاربرد
-
تولید کانال کولر
-
ساخت ساندویچ پنل
-
پروژههای ساختمانی با تیراژ متوسط
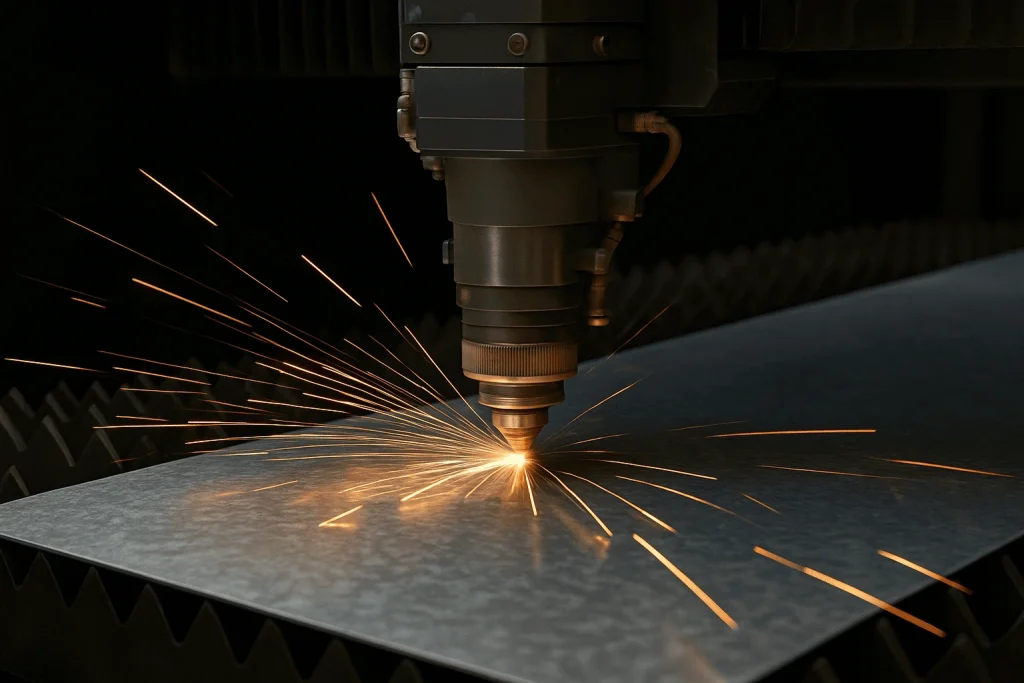
۲. برش لیزر
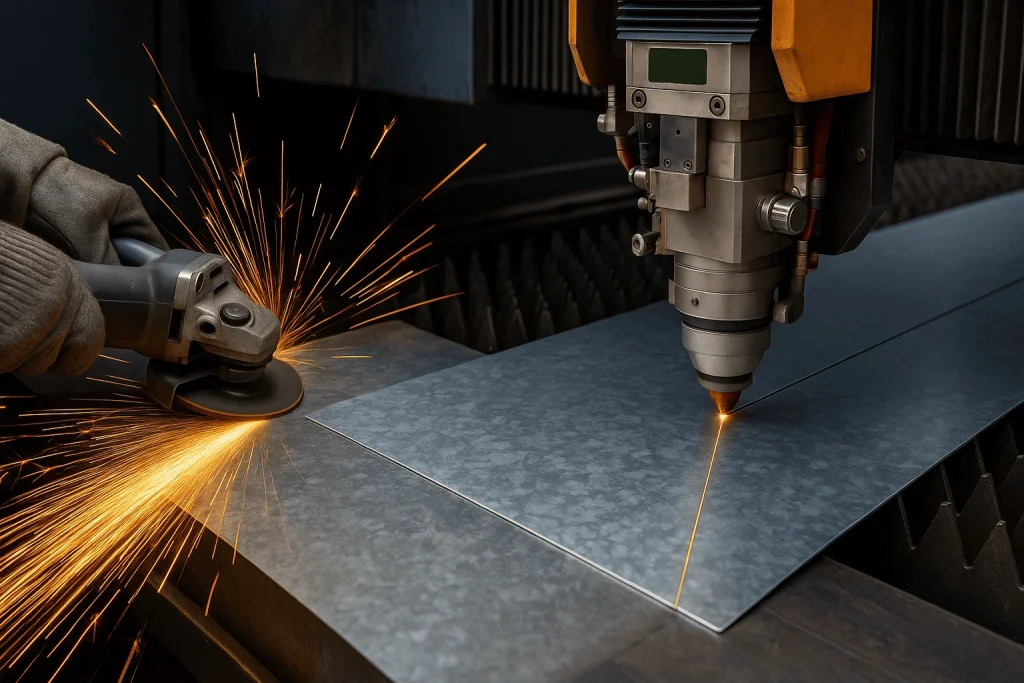
در این روش، با استفاده از پرتو متمرکز لیزر، ورق گالوانیزه با دقت بالا برش داده میشود. این تکنولوژی دقت میلیمتری دارد و برای اشکال پیچیده بسیار مناسب است.
مزایا
-
دقت بسیار بالا
-
مناسب برای طرحهای پیچیده و منحنی
-
بدون تماس مستقیم ابزار با ورق
-
حداقل آسیب به روکش گالوانیزه
معایب
-
هزینه بالاتر نسبت به روشهای سنتی
-
نیاز به اپراتور ماهر
-
محدودیت در ضخامت ورق (بیشتر از ۴-۵ میلیمتر توصیه نمیشود)
کاربرد
-
ساخت قطعات خودرو
-
پروژههای صنعتی دقیق
-
طراحیهای سفارشی
۳. برش پلاسما
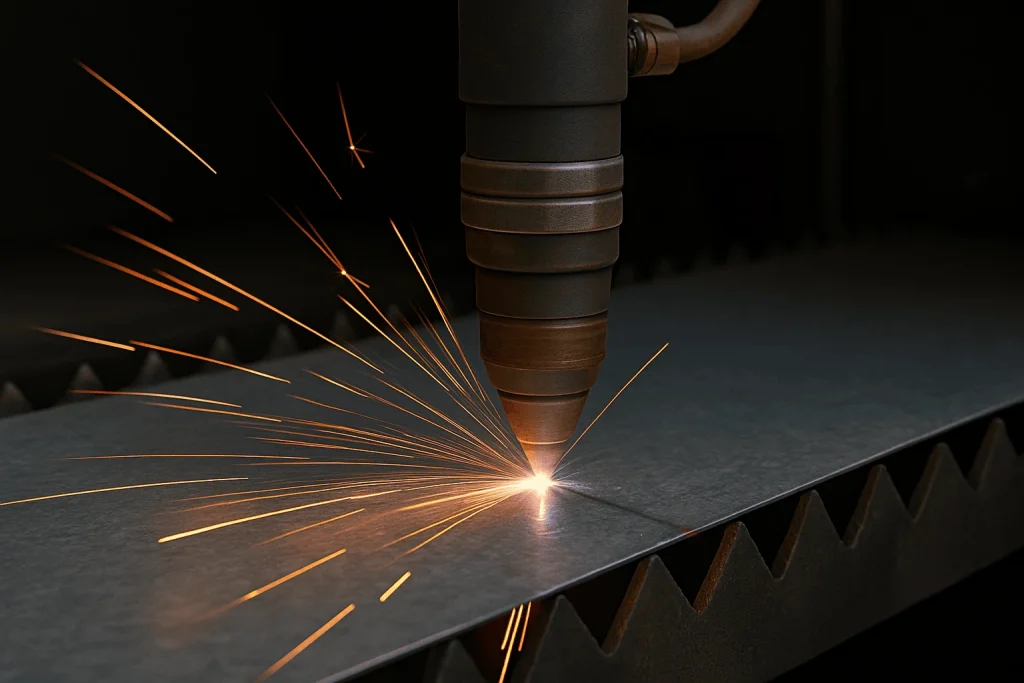
در برش پلاسما، با استفاده از گاز یونیزه شده (پلاسما)، فلز را ذوب کرده و از ناحیه برش خارج میکند. این روش سریع، قدرتمند و مناسب برای ضخامتهای بالاست.
مزایا
-
سرعت بالا
-
برش ورقهای ضخیمتر (تا ۵۰ میلیمتر)
-
مناسب برای محیطهای صنعتی سنگین
معایب
-
دقت کمتر نسبت به لیزر
-
حرارت بالا ممکن است رویه گالوانیزه را بسوزاند
-
نیاز به تهویه خوب برای گازهای سمی
کاربرد
-
سازههای فلزی سنگین
-
صنایع کشتیسازی و سولهسازی
-
پروژههای انبوه صنعتی
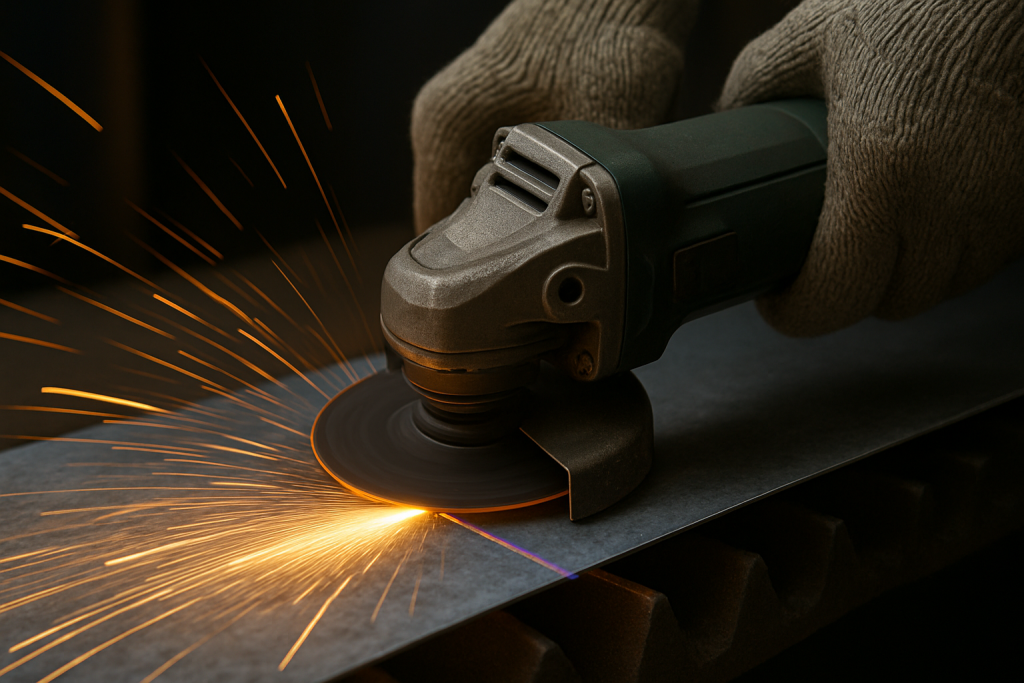
۴. برش با فرز یا سنگ فرز
استفاده از فرز دستی یا سنگبر برای برش ورق گالوانیزه در کارگاهها یا محیطهای نصب سریع، بسیار رایج است.
مزایا
-
ارزان و در دسترس
-
مناسب برای کارهای سریع و فوری
-
قابلیت برش در موقعیتهای مختلف
معایب
-
دقت پایین
-
احتمال سوختن روکش گالوانیزه
-
تولید جرقه و خطر ایمنی
کاربرد
-
نصب در محل پروژه
-
کارهای سبک و مقطعی
-
استفاده در محیطهای کمتجهیز
۵. برش CNC پانچ (Punching)
در این روش با استفاده از قالب پانچ، قسمتهایی از ورق جدا میشود. بیشتر برای سوراخکاری یا برش اشکال خاص استفاده میشود.
مزایا
-
مناسب برای تولید انبوه
-
دقت بالا در اشکال تکراری
-
سرعت مناسب
معایب
-
محدود به اشکال خاص
-
هزینه قالب بالا
-
مناسب فقط برای ضخامتهای خاص
کاربرد
-
ساخت تابلو برق
-
سوراخکاری بدنه ماشینآلات
-
طراحی صنعتی دقیق
نکات مهم برای برش بهتر ورق گالوانیزه
-
از ابزار تیز و تمیز استفاده کنید تا از لبپر شدن و آسیب به لبهها جلوگیری شود.
-
قبل از برش، ورق را خشک و تمیز کنید تا لایه گالوانیزه آسیب نبیند.
-
در هنگام برش، از تهویه مناسب استفاده کنید چون بخار روی (Zinc Fumes) سمی است.
-
لبههای برشخورده را بررسی و در صورت نیاز با رنگ ضدزنگ یا زینک اسپری پوشش دهید تا مقاومت آن حفظ شود.
نتیجه گیری
برای برش ورق گالوانیزه روشهای مختلفی وجود دارد که هر کدام بسته به نوع پروژه، ضخامت ورق، دقت مورد نیاز و بودجه، مزایا و معایب خاص خود را دارند. برش گیوتینی برای کارهای ساده، لیزر برای دقت بالا، پلاسما برای ضخامت زیاد، فرز برای پروژههای سریع، و CNC برای تولید انبوه مناسب هستند.
استفاده از روش برش درست، نهتنها در کیفیت محصول نهایی تأثیر دارد، بلکه به طول عمر ورق و حفظ خاصیت ضدزنگ آن نیز کمک میکند.
سوالات متداول
۱. آیا برش ورق گالوانیزه باعث از بین رفتن خاصیت ضدزنگ آن میشود؟
اگر لبهها پس از برش با پوشش محافظ مانند رنگ زینک یا اسپری گالوانیزه پوشانده نشوند، احتمال زنگزدگی در نقاط برشخورده افزایش مییابد.
۲. بهترین روش برش برای ضخامت کمتر از ۲ میلیمتر چیست؟
برای ضخامتهای پایین، برش لیزر یا گیوتینی بهترین دقت و کمترین آسیب به روکش را دارد.
۳. آیا بخارات حاصل از برش ورق گالوانیزه سمی است؟
بله، بخار حاصل از سوختن روی (Zinc) در زمان برش حرارتی (مثل پلاسما یا فرز) میتواند باعث بیماری تنفسی شود. تهویه مناسب ضروری است.
۴. چگونه لبههای برش را پس از برش محافظت کنیم؟
میتوانید از اسپری زینک، رنگ ضدزنگ یا پوشش اپوکسی مخصوص استفاده کنید تا از زنگزدگی جلوگیری شود.